给通风管、金属外壳或薄板加工客户选工具,先确认材料、厚度和切线,再决定用电剪、冲剪还是角磨机。客户需要的是能按要求完成的切口,而不是电压最高、转速最快的机器。对于经销商,一份有材料条件和耗材型号的配置单,比一句“各种金属都能切”更有用。
截至 2026 年 10 月 16 日,Milwaukee 英国官网正在展示 M12 FUEL 曲线电剪,欧洲官方新闻也介绍了它面向薄板曲线切割的定位。这是观察专业切割需求的一个近期产品线索,不代表销量排名。本文借这个例子解释选型,不是品牌横评,也不表示 FORZMAX 销售该品牌、参与其研发或与其电池兼容。Milwaukee 欧洲官方介绍
先问清“切金属”指什么
薄板客户的要求往往藏在切线里。通风管上开一个弯曲缺口、把平板沿直线分开、跨过压型板的波峰,以及切断一根厚壁钢管,是不同的任务。把它们归为一个“金属切割”品类,很容易让产品演示与实际使用脱节。
询价时先拿到材料名称与实际厚度,然后看工件是平板、曲面还是有折边的成品。还要问切割能否从外缘进入,还是必须从板内起切;切下的一侧是否也是成品;切口之后要直接装配、翻边,还是继续修整。这些答案会影响刀头可达性、转弯空间和可接受的材料损失。
“不锈钢薄板”仍不足以放行选型。可以让客户提供牌号或可取得的材料说明、尺寸图和切线照片。没有材料资料时,记录不确定项并安排合适的样品验证,不要用供应商展示的另一块板代替客户工件。
曲线电剪的价值,要从切口和走向看
Milwaukee 的欧洲介绍为该曲线电剪列出最小曲线半径 13 mm,以及低碳钢 1.6 mm、不锈钢 1.2 mm、铝 2.0 mm 的切割能力。这些数字属于对应型号及厂家列明的条件,不能作为所有 12 V 电剪的能力,也不能把低碳钢上限直接套给不锈钢。官方参数说明
对渠道采购来说,这类新品值得关注的地方是曲线控制,而非只看“无绳”二字。同样的切板厚度,刀头的转向能力、在管件周围的空间以及能否沿客户的切线移动,都会影响工具是否好用。标称半径也不是整台机身可以穿过的最小开口尺寸,不能拿一个数字回答所有内部开口问题。
电剪内部也有不同的剪切结构。比较时应核对具体产品是否产生废料带、哪一侧可能变形、刀片如何调整和更换,而不是给全部电剪贴上“绝对无碎屑、零毛刺”的标签。即便宣传强调切口整洁,交付给客户前仍应按实际板材检查边缘,判断是否需要后续修整。
冲剪能处理的板形,不等于电剪都能处理
冲剪,英文通常称 nibbler,依靠冲头与凹模配合逐步切去材料。选型需要关注冲头、模具和刀头空间,不能把它当成换一种外壳的普通电剪。切割过程中产生的碎屑也应纳入工作区域清理和成品保护要求。
Makita 的 JN1601 官方页面说明,该型号可使用同一凹模切平板与波纹板,并将低碳钢、不锈钢、铝的能力分别列为 1.6 mm、1.2 mm 和 2.5 mm。这说明参数应按材料分开读,也说明“可切压型板”应有具体型号资料支持;并不是所有冲剪都能跨越任意板形或波高。Makita JN1601 官方资料
另一个容易漏掉的条件是材料强度。Milwaukee 的 M18 FNB35 官方资料分别列出不同钢材强度条件下的厚度能力,而不是一个不带条件的最大厚度。采购表格可以据此增加“材料及强度条件”一栏,避免把产品名中的厚度数字当作对所有金属的承诺。Milwaukee 冲剪规格
如果客户要从板内开口,应按该工具说明确认预开孔和进入方式,不能根据外形自行估计。切缝宽度、最小转弯范围以及冲头能否接近折边,也要分别问清。对于需要保留的两侧成品,提前在排料图里考虑切缝损失,比切完后发现尺寸不足更容易处理。
角磨机不该成为所有薄板订单的默认答案
角磨机的适用性仍取决于机器、切割附件和具体工序。客户原来用角磨机,不等于新增薄板工序也必须延续同一种工具。可以保留它用于已经确认适用的任务,同时另评电剪或冲剪处理曲线、板形和成品边的能力。
核对角磨机时,需要单独确认允许使用的切割片、防护配置、材料用途和允许转速,不能为了跟随更小的曲线而扭转或侧压切割片。带涂层板材还要核对板材供应方允许的加工方式及边缘处理要求,不宜笼统承诺某种切法不会损伤任何涂层。已有的角磨机切割片与磨片配套指南讨论了附件边界,选薄板工具时也应保留这些限制。
报价比较可以把工序拆开:客户是要得到可装配的薄板缺口,还是后续仍要去毛刺、修边或磨削?先对齐最终结果,再比较工具和后续工时。如果一个方案少一道修整工序,应通过客户材料的验证确认,而不是仅凭演示视频写成节省成本的承诺。
样品怎么比,才不会只看到空载演示
示例:某经销商同时服务通风安装和金属外壳加工客户。两边都说“需要切薄钢板”,但前者要绕过管道形状,后者更关注平板窗口尺寸和保留边。可以分别准备代表性材料与切线,避免要求两类客户接受同一段演示结果。这个例子仅用于说明记录方法,不是真实客户案例。
先由供应方确认样品工具及附件允许用于该材料,再由经过培训、具备适当防护和支承条件的人员按说明书验证。不安排超出额定材料范围的强行试切,也不要求操作者通过拆护罩或改变刀头结构完成演示。
每次记录材料与厚度、工具及耗材型号、供电或电池配置,并保留切前切后的工件照片。观察切线是否能连续跟随、邻近保留边有没有明显变形、切屑是否落入成品,以及后续装配是否受影响。尺寸与外观是否合格,以客户事先确认的要求为准,不在文章里虚设通用公差。
比较效率时,既看切割过程,也看收集废料、清理工件和必要修边所需的工作。不要用一台机器的新刀片对比另一台已经磨损的刀片,再把差异全部归结到品牌或电压。一次样品结果也不代表整个系列、所有材料和所有班次都一样。
经销商应把耗材和交付范围一起确认
薄板工具的报价不能只留下主机型号。曲线电剪需要对应刀片与调整要求,冲剪需要对应冲头和凹模。Milwaukee 为曲线电剪另列有适用具体型号的替换刀片套件,说明后续耗材是应单独核对的供货项目;不能凭同品牌或相似外形认定通用。替换刀片套件说明
下单文件建议写清:完整型号、适用材料与厚度条件、随机刀具和备件、调整工具、是否包含电池与充电器,以及维护文件的语言。替换件的供货方式和确认后的交期另行记录,不从主机供货情况推断耗材一定有库存。不同市场的型号、套装编号与参数口径也不要混在一张规格表里。
给供应方的需求可以写成:“材料及牌号:___;厚度:___;板形:___;切线与起切位置:见附件;保留边与装配要求:___;现有电池平台或电源:___;需要主机、耗材或完整套装:___。”有了这些信息,才更容易判断应该继续找电剪、冲剪,还是另一种切割方案。
如果您正在整理金属加工工具产品线,可从 FORZMAX 产品中心查找已有型号,再通过采购咨询提交材料、切线与配套要求。是否有合适的薄板专用工具、具体性能及可供配置,均应按实际型号回复;不能把本文的同行新品参数当作 FORZMAX 产品规格。
本文依据截至 2026 年 10 月 16 日可见的厂家资料编写,属于选型解析,不含独立实测、销量统计或品牌排名。
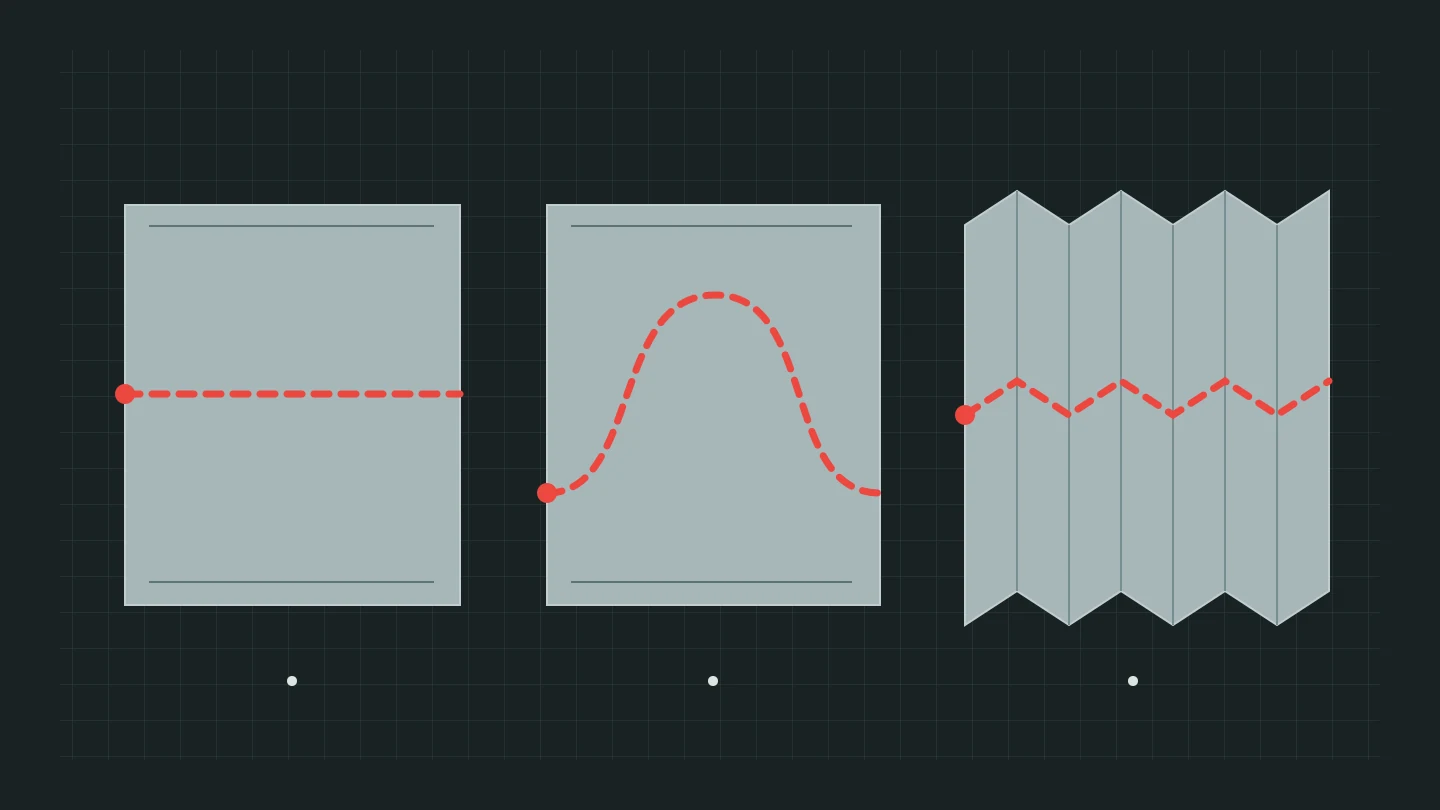
封面为原创板形与切线概念示意,不是真实机器、实测结果或按比例绘制的尺寸图。